

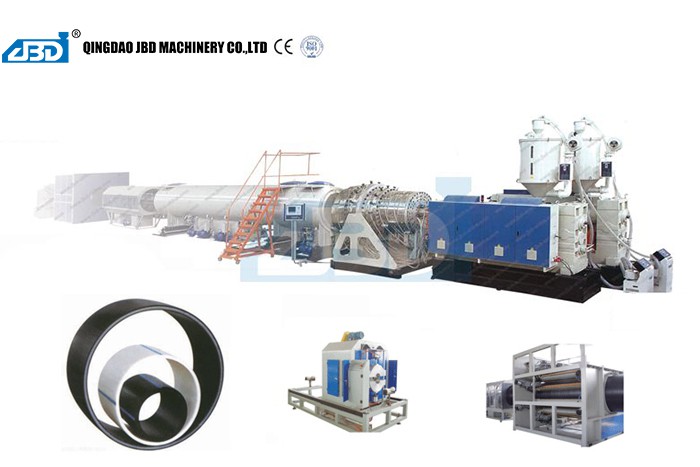
В сферата на производството на пластмасови тръби линиите за екструдиране на тръби от HDPE (полиетилен с висока плътност) стоят като крайъгълен камък на технологията. Тези линии са проектирани да трансформират сурова HDPE смола в широк набор от тръби, които обслужват различни индустрии, от водоснабдяване и разпределение на газ до управление на канализацията и промишлени приложения. Един от критичните фактори, които значително влияят върху качеството и ефективността на производството на тръби в линията за екструдиране на HDPE тръби, е скоростта на шнека. В тази публикация в блога ще споделя прозрения за това как да регулирам скоростта на шнека според различните изисквания за производство на тръби, черпейки от моя опит като доставчик на линии за екструдиране на HDPE тръби.
Разбиране на ролята на скоростта на шнека при екструдиране на HDPE тръби
Винтът в линията за екструдиране на HDPE тръби е сърцето на операцията. Той изпълнява няколко жизненоважни функции: пренасяне на суровината от бункера към матрицата, топене на смолата чрез топлина от триене и външни нагревателни елементи и прилагане на натиск, за да принуди разтопената пластмаса през матрицата, за да оформи тръбата. Скоростта на шнека пряко влияе върху тези процеси и съответно върху качеството и характеристиките на крайния продукт.
По-високата скорост на шнека обикновено води до повишена производителност, тъй като повече материал се транспортира и обработва за единица време. Въпреки това, той също генерира повече топлина поради повишено триене, което може да доведе до разграждане на смолата, ако не се управлява правилно. От друга страна, по-ниската скорост на шнека може да доведе до по-добро топене и смесване на смолата, но може да намали скоростта на производство. Следователно намирането на оптималната скорост на шнека е от решаващо значение за постигане на желания баланс между производителност и качество на продукта.
Фактори, влияещи върху регулирането на скоростта на винта
Диаметър на тръбата и дебелина на стената
Диаметърът и дебелината на стената на произвежданата тръба са основни фактори при определяне на подходящата скорост на шнека. Тръбите с по-голям диаметър обикновено изискват по-ниска скорост на шнека, за да се осигури правилното топене и разпределение на разтопената пластмаса в по-широкото напречно сечение. Това е така, защото по-високата скорост може да доведе до неравномерно изтичане на пластмасата, което води до непостоянна дебелина на стената или повърхностни дефекти.
Например, когато произвеждате тръба с голям диаметър и дебела стена, като тези, използвани в канализационни системи или промишлени приложения, по-бавната скорост на шнека позволява на смолата да се разтопи напълно и да запълни равномерно кухината на матрицата. Обратно, тръбите с по-малък диаметър и по-тънки стени често могат да понасят по-висока скорост на винта, тъй като пластмасата има по-малко разстояние за движение и може да се обработва по-бързо.

Свойства на смола
Различните HDPE смоли имат различни индекси на течливост на стопилката (MFI), които измерват лекотата, с която смолата може да тече, когато се разтопи. Смолите с по-висок MFI са по-течни и могат да се обработват при по-висока скорост на шнека, докато тези с по-нисък MFI изискват по-бавна скорост, за да осигурят правилно топене и екструзия.
В допълнение към MFI, други свойства на смолата като плътност, разпределение на молекулното тегло и добавки също могат да повлияят на скоростта на шнека. Например, смоли с високо съдържание на пълнител може да изискват по-бавна скорост, за да се предотврати прекомерното износване на винта и цевта и да се осигури равномерно разпръскване на пълнителите.
Изисквания за скорост на производство
Желаната скорост на производство е друго важно съображение. Ако има голямо търсене на тръби и е необходимо да се увеличи максимално производителността, може да е необходима по-висока скорост на шнека. Това обаче трябва да бъде балансирано с изискванията за качество на продукта. В някои случаи може да се наложи да се направи компромис между скорост и качество, за да се постигнат производствените цели.
Дизайн на матрицата
Дизайнът на матрицата играе важна роля при определяне на скоростта на винта. Една добре проектирана матрица може да помогне за равномерното разпределение на разтопената пластмаса и да намали съпротивлението на потока, което позволява по-висока скорост на шнека. Обратно, зле проектираната матрица може да причини обратно налягане и да изисква по-ниска скорост на шнека, за да се поддържа стабилен процес на екструзия.
Регулиране на скоростта на шнека за различни изисквания за производство на тръби
Тънкостенни тръби с малък диаметър
За тънкостенни тръби с малък диаметър, като тези, използвани във водопроводни или напоителни системи, може да се използва относително висока скорост на винта. Тези тръби обикновено имат по-малко напречно сечение, което означава, че пластмасата може да се обработва по-бързо, без да се жертва качеството. Все пак е важно да се гарантира, че смолата е напълно разтопена и смесена, преди да влезе в матрицата.
За да постигнете това, започнете, като настроите скоростта на шнека на умерено ниво и постепенно я увеличавайте, докато наблюдавате качеството на екструдираната тръба. Потърсете признаци на правилно топене, като гладка повърхност и постоянна дебелина на стената. Ако тръбата показва признаци на слабо топене, като ивици или мехурчета, намалете скоростта на шнека и регулирайте нагревателните елементи според нуждите.
Дебелостенни тръби с голям диаметър
При производството на дебелостенни тръби с голям диаметър е от съществено значение по-бавната скорост на шнека. Това позволява на смолата да се разтопи напълно и да запълни равномерно кухината на матрицата, което води до тръба с постоянна дебелина на стената и добри механични свойства.
Започнете, като зададете скоростта на винта на ниско ниво и постепенно я увеличавайте, докато се постигне желаната производителност, без да се компрометира качеството на тръбата. Наблюдавайте температурата на разтопената пластмаса и налягането в системата за екструдиране, за да се уверите, че те остават в приемливия диапазон. Ако температурата или налягането станат твърде високи, намалете скоростта на винта и регулирайте охладителната система, за да предотвратите разграждането на смолата.
Специални тръби
Специални тръби, като напрПроизводствена линия за екструдиране на тръби от въглеродна спиралаилиПроизводствена линия за екструдиране на тръба за водоснабдяване PE / газопровод / маслена тръба / тръба за запазване на топлината, може да изискват специфични настройки на скоростта на винта въз основа на техния уникален дизайн и изисквания за производителност.
Например, тръби със спирална армировка може да се нуждаят от по-бавна скорост на винта, за да се осигури правилно подравняване и свързване на армиращия материал. По същия начин тръбите със специални покрития или добавки може да изискват различна скорост на шнека, за да се осигури равномерно разпределение на покритието или добавката по цялата стена на тръбата.
Мониторинг и оптимизация
След като скоростта на шнека бъде регулирана, важно е непрекъснато да се наблюдава процеса на екструдиране, за да се гарантира, че той остава стабилен и качеството на продукта отговаря на изискваните стандарти. Проверявайте редовно температурата, налягането и скоростта на потока на разтопената пластмаса, както и размерите и външния вид на екструдираната тръба.
Ако бъдат открити някакви проблеми, като промени в дебелината на стената, повърхностни дефекти или промени в механичните свойства на тръбата, направете подходящи корекции на скоростта на винта, нагревателните елементи или други параметри на процеса. Съхранявайте подробни записи на настройките на процеса и качеството на продукта, за да идентифицирате тенденциите и да оптимизирате процеса на екструдиране във времето.
Заключение
Регулирането на скоростта на шнека според различните изисквания за производство на тръби е критичен аспект от работата на линия за екструдиране на HDPE тръби. Като се вземат предвид фактори като диаметър на тръбата, дебелина на стената, свойства на смолата, изисквания за производствена скорост и дизайн на матрицата, е възможно да се намери оптималната скорост на шнека, която балансира производителността и качеството на продукта.
Като доставчик наHDPE производствена линия за екструдиране на тръби с кухи стени с голям диаметъри други линии за екструдиране на HDPE тръби, ние се ангажираме да предоставим на нашите клиенти знанията и подкрепата, от която се нуждаят, за да постигнат най-добри резултати. Ако имате някакви въпроси или се нуждаете от помощ при регулиране на скоростта на шнека във вашата линия за екструдиране, моля, не се колебайте да се свържете с нас. Очакваме с нетърпение да работим с вас, за да отговорим на вашите нужди за производство на тръби.
Референции
- „Наръчник по технологии за екструдиране на пластмаси“ от Алфред Грубенман
- „Екструзия на пластмаси: теория и практика“ от JL White и PD Fleming